Accéder aux zones inaccessibles
L'accès à l'envers du panneau commande tout le débosselage sans peinture : voies naturelles, démontage mesuré, tige coudée, collage si la tôle reste close.
Pecker, embouts, maillets doux et picots : les outils de la finition, leur dureté, leur usage, et comment composer sa trousse selon la tôle.
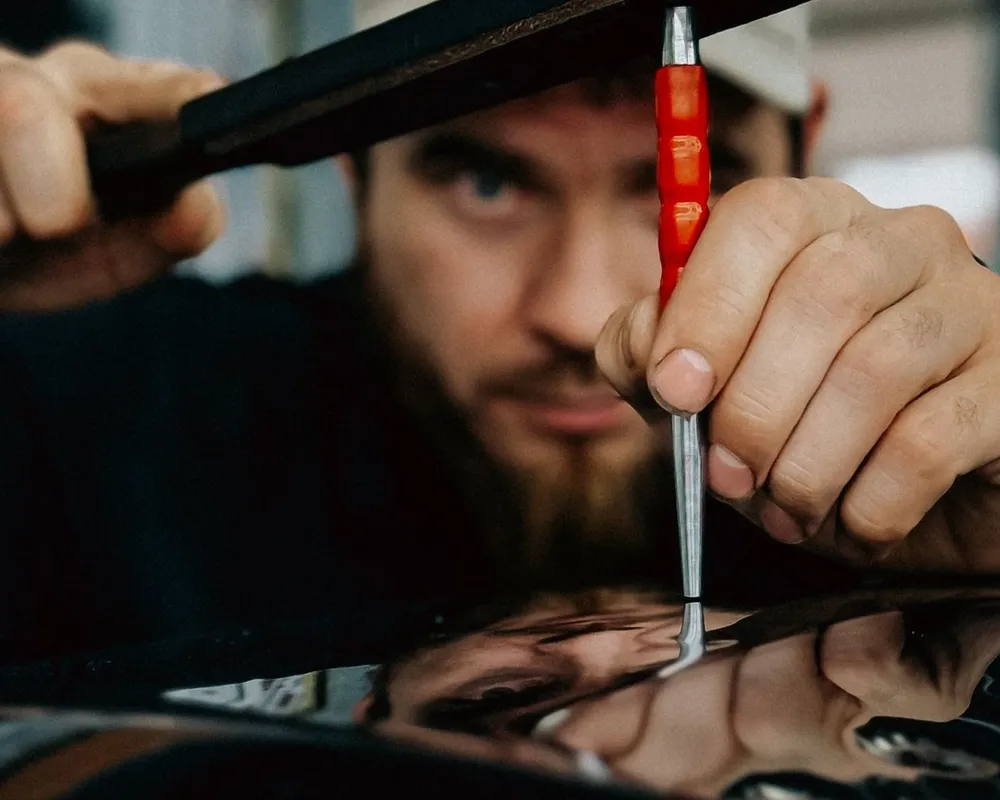
Les indispensables de la finition
La repousse ramène la tôle vers son galbe, la finition la remet exactement à niveau. Cette dernière étape tient moins de la force que d’un petit arsenal d’outils choisis avec soin : le pecker et ses embouts, les maillets doux, les picots et les poinçons. Chacun a son rôle propre, tous une contrainte commune : travailler la surface, souvent du côté peint, sans jamais la marquer. Cet article passe en revue ces outils, leurs matières et leurs usages, de quoi composer une trousse de finition adaptée à la tôle rencontrée.
Une bosse repoussée n’est pas encore une bosse réparée. Il subsiste presque toujours de petits reliefs : un point haut au centre, une ondulation légère sur les bords, une zone qui « saute » à la lumière rasante. Les corriger relève de la finition, et la finition se joue avec d’autres outils que la repousse. Là où la tige travaille par l’envers, une partie de ces outils agit par-dessus, au plus près du vernis.
Cette proximité avec la surface peinte impose une exigence absolue : ne rien laisser. Un outil mal choisi, un embout trop dur, un coup mal dosé, et la marque paraît là où l’on voulait effacer un défaut. La trousse de finition n’est donc pas un fourre-tout : elle se constitue pièce par pièce, selon les tôles rencontrées et le niveau de précision visé.
Choisir ses outils de finition, c’est déjà anticiper le geste. Avant même de frapper, le débosseleur sait quel embout posera la pression la plus douce, quel maillet transmettra l’énergie la plus mesurée, quel picot atteindra le point exact à corriger. Les sections qui suivent détaillent ces familles d’outils.
Le pecker (aussi appelé knock-down) est l’instrument central de la finition par-dessus. Dans sa forme la plus courante, il tient en trois parties : un manche que l’on tient ou que l’on présente sur la tôle, un corps qui transmet l’énergie de la frappe, un embout interchangeable, seul point de contact avec la surface. C’est sur cet embout que repose toute la finesse de l’outil.
Le manche peut être droit, coudé ou prolongé d’une tige, selon l’accès à la zone. Le corps, souvent en métal, donne sa masse et sa rigidité à l’ensemble : trop léger, il oblige à frapper fort ; trop lourd, il devient difficile à doser. L’embout, enfin, se visse ou s’emboîte, et se change selon la tôle et l’état de la surface. Cette modularité fait du pecker un instrument polyvalent.
En pratique, l’outil ne se manie jamais seul. On le pose sur la surépaisseur, puis on tapote son extrémité d’un petit maillet : l’énergie court du maillet au corps, du corps à l’embout, de l’embout à la tôle. Le débosseleur règle sa frappe sur une double commande, la masse du maillet et la fermeté de la pose, ce qui multiplie les nuances.
L’embout est la pièce qui décide de tout. C’est lui qui touche la tôle, lui donc qui marque ou qui épargne la surface. Les embouts se distinguent d’abord par leur matière : plastique technique dur, matière souple, ou revêtement protecteur. Plus elle est tendre, plus elle pardonne ; plus elle est dure, plus elle abaisse efficacement un point haut tenace.
La forme compte tout autant. Un embout plat répartit la pression sur une large surface, pour le martelage doux d’une zone étendue. Un embout bombé concentre l’action sur un point précis, idéal sur un point haut localisé. Un embout pointu traite les défauts les plus fins, au prix d’un risque de marquage accru. Un embout souple protège d’abord le vernis, sur les tôles fragiles ou déjà fatiguées.
La dureté, enfin, se choisit comme un compromis. L’objectif n’est pas de frapper plus fort, mais de transmettre juste assez d’énergie pour ramener la matière à niveau sans creuser au-delà. Trop dur sur une tôle mince, l’embout change le point haut en point bas ; trop tendre sur un acier rigide, il reste sans effet. Le bon embout est celui qui descend la tôle d’une fraction de millimètre à chaque touche.
Le maillet est le moteur du pecker. En finition, on laisse de côté le marteau de carrossier classique pour de petits maillets doux, dont la masse et la tête sont étudiées pour transmettre une énergie faible et contrôlée. Une tête en plastique, en nylon ou en matière composite amortit la frappe et évite le coup sec qui se propagerait dans la tôle.
L’usage est mesuré par principe. On frappe l’extrémité du pecker, jamais la tôle directement ; on préfère toujours répéter de petites touches plutôt qu’appuyer un coup. La masse du maillet se veut légère : elle suffit à abaisser la matière par paliers, sans risquer de la dépasser. Un maillet trop lourd retire au geste sa finesse et fatigue la main, qui dose alors moins bien.
Certains maillets portent une tête à deux faces de duretés différentes, ou des embouts de tête interchangeables, sur le même principe que les embouts de pecker. Le débosseleur tient alors sous la main toute une gamme de frappes, de la plus douce à la plus ferme, sans jamais changer d’outil. La règle, elle, ne bouge pas : en finition, la mesure prime toujours sur la puissance.
Les picots et les poinçons prennent le relais quand la tige ne place plus qu’une pression diffuse : ils poussent un petit point précis par l’envers de la tôle. Là où l’embout de pecker abaisse par-dessus, le picot remonte par-dessous, point par point. Sa pointe, fine et arrondie, transmet un effort très localisé pour relever un creux minuscule ou ajuster un dernier détail.
Le choix de la pointe est déterminant. Trop fine et trop dure, elle risque d’étirer la tôle et de créer un point haut là où elle pousse ; arrondie et bien dimensionnée, elle relève la matière en douceur. Comme pour les embouts, certains picots reçoivent une pointe interchangeable ou un capuchon protecteur, pour accorder la finesse du point à la déformation traitée.
Picots et poinçons sont des outils de précision extrême, à manier avec retenue. Un point trop appuyé se corrige mal : il faut alors abaisser par-dessus ce que l’on vient de relever. Ils complètent le pecker plus qu’ils ne le remplacent : l’un descend les surépaisseurs, les autres relèvent les creux résiduels, et ensemble ils mettent la surface à niveau.
Autour de ces outils principaux gravite une série d’accessoires dont le rôle est simple : épargner la surface. Les embouts souples et les capuchons de protection, glissés sur une pointe ou un embout, ajoutent une couche tendre qui répartit la pression et isole le vernis du contact direct. Le temps d’un passage délicat, ils transforment un outil ferme en outil doux, sans qu’il faille en changer.
D’autres protections se posent non sur l’outil, mais sur la tôle : films, feutres ou bandes adhésives douces glissés entre l’embout et la peinture. Sur une zone particulièrement fragile, ou quand le geste doit se répéter, cette couche intermédiaire réduit le risque de blanchiment ou de micro-éclat du vernis. Le principe ne varie pas : ne jamais toucher la peinture d’origine sans interposer ce qui la préserve.
Ces accessoires, modestes en apparence, font souvent la différence entre une finition réussie et une marque regrettable. Les négliger, c’est miser sur la seule finesse du geste ; les utiliser, c’est se donner une marge de sécurité. Un débosseleur prudent garde toujours dans sa trousse de quoi adoucir un embout ou protéger une surface au dernier moment.
Aucun outil n’est universellement meilleur : le bon choix dépend de la tôle, du défaut et du niveau de finition visé. Sur un acier rigide, un embout ferme et un maillet un peu plus consistant abaissent un point haut tenace ; sur une tôle mince ou un aluminium fragile, on bascule vers des embouts souples et des frappes encore plus légères. La dureté de l’outil doit toujours rester en deçà de ce que la surface peut encaisser sans marquer.
La nature du défaut oriente aussi la sélection. Une surépaisseur large appelle un embout plat et un martelage doux réparti ; un point haut ponctuel, un embout bombé et un abaissement localisé ; un creux résiduel, un picot par l’envers. Le débosseleur expérimenté compose ainsi sa réponse, alternant parfois plusieurs outils sur une même zone, jusqu’à ce que le reflet de la lumière rasante y glisse sans se déformer.
Bien choisir, c’est enfin accepter la patience. Les outils de finition ne valent que par la mesure de la main qui les emploie. Le meilleur embout, monté sur le meilleur maillet, ne remplace pas le contrôle permanent du résultat. C’est cette alliance de l’outil juste et du geste retenu qui rend, au bout du compte, la réparation invisible.

Publié le par Xavier Heinrich, spécialiste du débosselage sans peinture dans TousOutillage
L'accès à l'envers du panneau commande tout le débosselage sans peinture : voies naturelles, démontage mesuré, tige coudée, collage si la tôle reste close.
L'acier pardonne et retient l'aimant ; l'aluminium écrouit, casse et ignore le magnétisme. Deux peaux de carrosserie, deux gestes, deux outillages.
Une bosse n'est pas un creux mais un couple : un fond enfoncé et la couronne qui le cerne. Vocabulaire, lecture à la lumière, tensions cachées.